Temel yaklaşım
SPC hangi soruya
cevap verir?
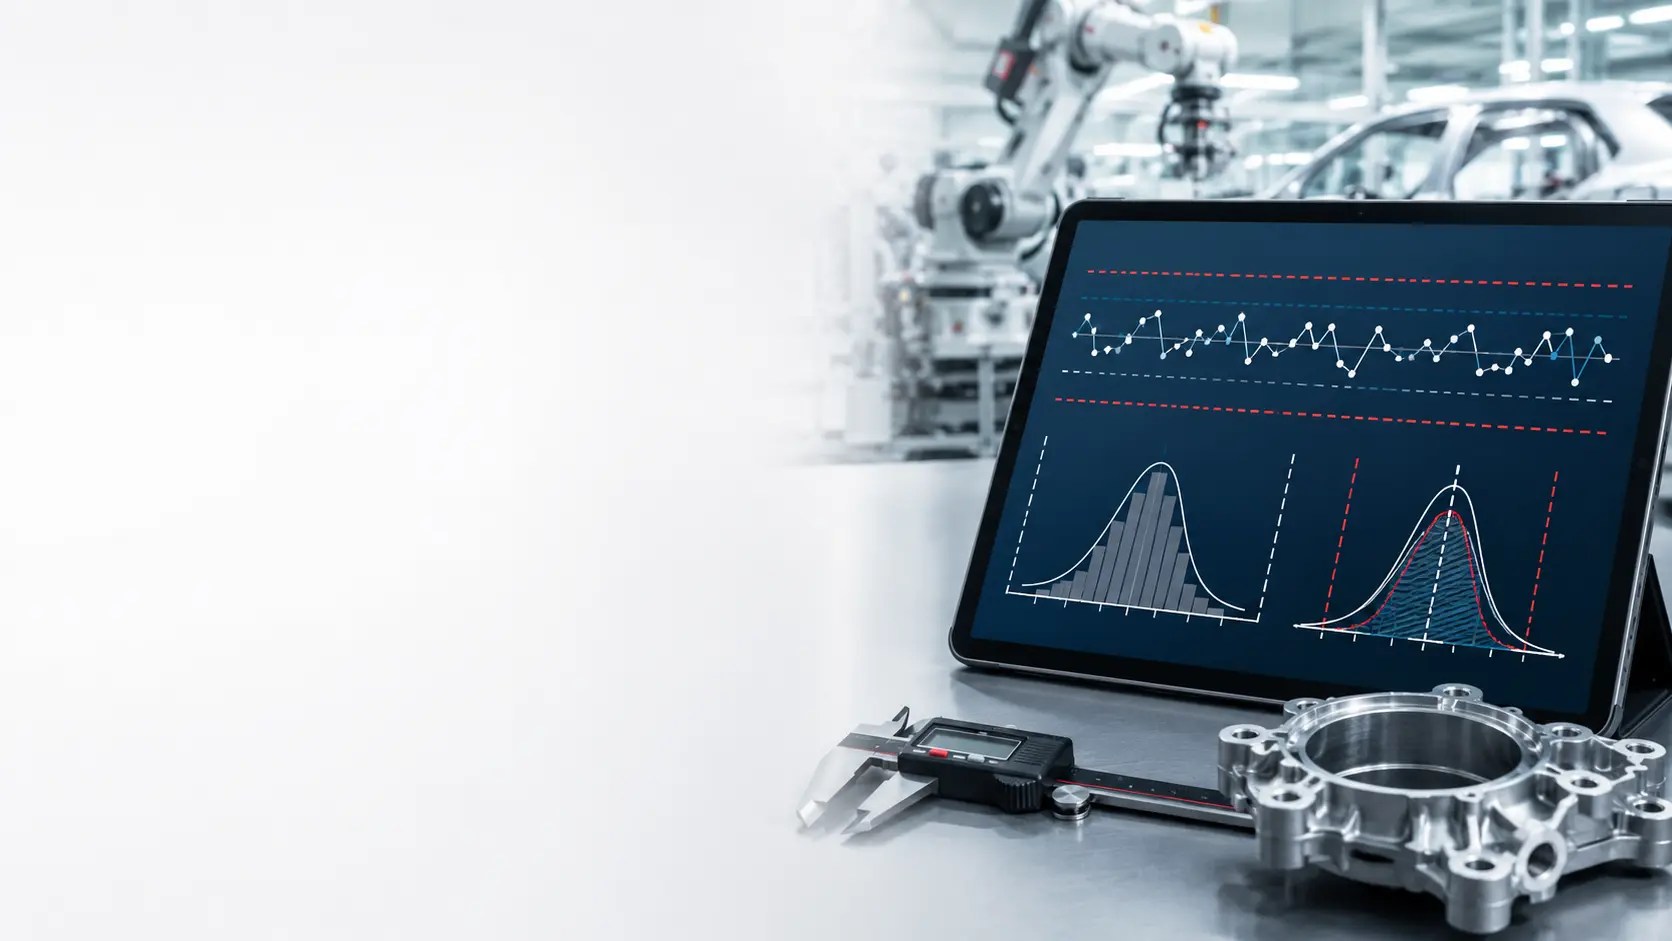
İstatistiksel Proses Kontrol (SPC), yalnız son ürünü ayırmak yerine prosesin davranışını zaman içinde izlemeyi amaçlar. Ölçüm Sistemleri Analizi (MSA) ile veri güvenilirliği de doğrulanmalıdır. Kontrol kartları, prosesin doğal değişkenliği ile özel bir nedene işaret edebilecek olağan dışı sinyalleri ayırmaya yardımcı olur. Limit dışı bir nokta, uzun süreli kayma, trend veya belirli bir örüntü; malzeme, ayar, takım, çevre, ölçüm, yöntem veya insan kaynaklı bir değişikliğin araştırılmasını gerektirebilir.
Kontrol kartındaki sinyal doğrudan ürünün uygunsuz olduğu anlamına gelmez. Benzer şekilde bütün noktaların kontrol limitleri içinde kalması da bütün ürünlerin spesifikasyona uygun olduğunu kanıtlamaz. Kontrol kartı proses davranışını; toleranslar ise ürün şartını gösterir.
Bu konuyu kuruluşunuzda uygulamaya taşımak için SPC ve proses yeterliliği yaklaşımımızı inceleyebilirsiniz.
Uygulama rehberi
Proses yeterliliği hangi soruya
cevap verir?
Proses yeterliliği, proses dağılımının spesifikasyon sınırları içinde ürün üretme potansiyelini veya gerçekleşen performansını özetler. Ancak tek bir Cp veya Cpk sonucu, veri kalitesinden ve prosesin zaman içindeki davranışından bağımsız yorumlanamaz.
Analizden önce şu sorular cevaplanmalıdır:
- Ölçüm sistemi karar için yeterli mi?
- Veri doğru karakteristikten ve doğru birimle mi alındı?
- Alt gruplar prosesin kısa dönem değişkenliğini anlamlı biçimde temsil ediyor mu?
- Proses kararlı mı, özel neden sinyalleri var mı?
- Veri dağılımı ve kullanılan yöntem uyumlu mu?
- Spesifikasyon sınırları güncel ve doğru mu?
Uygulama yaklaşımı
İndeksten önce,
verinin güvenilirliğini doğrulayın.
Cp, Cpk, Pp ve Ppk ancak ölçüm sistemi, örnekleme yapısı ve proses kararlılığı birlikte değerlendirildiğinde doğru karar desteği sağlar.
Önemli: Kararsız bir proseste tek başına yüksek bir indeks değeri, prosesin öngörülebilir veya kabul edilebilir olduğunu kanıtlamaz.
Kavramlar
Kontrol limiti ile
spesifikasyon limiti farkı
Kontrol limitleri, proses verisinden hesaplanır ve prosesin istatistiksel davranışını izlemek için kullanılır. Spesifikasyon limitleri ise tasarım, müşteri, mevzuat veya fonksiyon şartlarıdır. Bu iki sınırın aynı çizimde bulunması, aynı anlama geldikleri izlenimini oluşturmamalıdır.
Bir proses istatistiksel olarak kararlı fakat yetersiz olabilir: değişkenlik düzenlidir ancak tolerans aralığına göre fazladır. Bir proses yeterli görünüp kararsız da olabilir: hesaplanan indeks yüksek olsa bile zaman içinde özel nedenler bulunuyorsa gelecekteki performansa güven azalır.
Kavramlar
Cp, Cpk, Pp ve Ppk
neyi gösterir?
Yaygın kullanımda Cp ve Cpk kısa dönem veya grup içi değişkenlik tahminiyle; Pp ve Ppk ise toplam gözlenen değişkenlikle hesaplanır. Yazılım ve müşteri tanımları farklılaşabileceği için kullanılan yöntem raporda açıklanmalıdır.
Aşağıdaki formüller, iki taraflı spesifikasyona sahip sürekli veriler için kullanılan yaygın gösterimdir. Müşteri şartı, veri dağılımı ve hesaplama yöntemi ayrıca doğrulanmalıdır.
- Üst spesifikasyon sınırı (USL)
- Alt spesifikasyon sınırı (LSL)
- μ: Proses ortalaması
- σ_within: Kısa dönem / grup içi standart sapma
- x̄: Gözlenen ortalama
- s_overall: Toplam standart sapma
Cp: potansiyel yayılım
Cp = (USL - LSL) / (6 × σ_within)
Cp yayılımı değerlendirir; prosesin merkezini göstermez.
Cpk: yayılım ve merkezlenme
Cpk = min[(USL - μ) / (3 × σ_within), (μ - LSL) / (3 × σ_within)]
Cpk en yakın spesifikasyon sınırını dikkate alır. Aynı veri ve yöntemle Cpk, Cp'den büyük olamaz.
Pp ve Ppk: gözlenen toplam performans
Pp = (USL - LSL) / (6 × s_overall)
Ppk = min[(USL - x̄) / (3 × s_overall), (x̄ - LSL) / (3 × s_overall)]
Pp ve Ppk toplam değişkenliği kullanır. Cpk ile Ppk arasındaki fark, zaman içinde ek değişim kaynakları olabileceğine işaret edebilir; tek başına kök nedeni göstermez.
Uygulama rehberi
Dört tipik
yorum deseni
| Görünüm | Olası yorum | Öncelikli inceleme |
|---|---|---|
| Cp yüksek, Cpk düşük | Yayılım dar; proses merkezden kaymış olabilir | Ayar, hedef değer, takım ofseti, proses merkezi |
| Cp ile Cpk birbirine yakın ve düşük | Proses yaklaşık merkezde; değişkenlik toleransa göre fazla | Değişkenlik kaynakları, ekipman, yöntem, malzeme |
| Cpk yüksek, Ppk belirgin düşük | Kısa dönem iyi; zaman içinde ek değişkenlik bulunabilir | Vardiya, parti, ayar, bakım, çevresel etkiler |
| Bütün indeksler yüksek | Proses yeterli görünebilir; varsayımlar yine kontrol edilmelidir | Kontrol kartları, örnekleme, MSA, dağılım ve sürdürülebilirlik |
Uygulama rehberi
Doğru analiz
sırası
- 01
Karakteristiği, birimi ve güncel spesifikasyon sınırlarını doğrulayın.
- 02
Ölçüm sisteminin karar için yeterli olduğunu gösterin.
- 03
Prosesi temsil eden alt grup ve örnekleme yapısını kurun.
- 04
Uygun kontrol kartıyla kararlılığı ve özel nedenleri inceleyin.
- 05
Veri dağılımına ve müşteri şartına uygun yeterlilik yöntemini seçip sonucu bağlamıyla raporlayın.
1,33 veya 1,67 gibi değerler bazı müşteri ve proje aşamalarında kullanılabilir; her proses için geçerli tek bir evrensel kabul sınırı değildir.
Uygulama örneği
Basit sayısal örnek
Toleransı 9,90-10,10 mm olan bir karakteristik için ortalama 10,02 mm, grup içi standart sapma ise 0,02 mm olsun.
| Adım | Hesap | Sonuç |
|---|---|---|
| Spesifikasyon genişliği | 10,10 - 9,90 | 0,20 mm |
| Cp | 0,20 / (6 × 0,02) | 1,67 |
| Üst taraf Cpk | (10,10 - 10,02) / (3 × 0,02) | 1,33 |
| Alt taraf Cpk | (10,02 - 9,90) / (3 × 0,02) | 2,00 |
| Cpk | min(1,33; 2,00) | 1,33 |
Cp değeri proses yayılımının güçlü göründüğünü, daha düşük Cpk ise ortalamanın üst spesifikasyon sınırına yaklaştığını gösterir. Bu hesap tek başına kabul kararı değildir; MSA, proses kararlılığı, veri dağılımı, kullanılan standart sapma yöntemi ve müşteri kriteriyle birlikte değerlendirilmelidir.
Sahada dikkat
En sık yapılan
hatalar
- Kontrol limitlerini spesifikasyon limitleriyle aynı kabul etmek.
- Kararsız proseste yalnız Cpk değerine bakmak.
- MSA ve veri dağılımı doğrulanmadan klasik formülleri kullanmak.
- Cpk ile Ppk farkını doğrudan tek bir kök nedene bağlamak.
- Müşteri kriterini ve standart sapma yöntemini belirtmemek.
Uygulama kontrolü
SPC ve yeterlilik için
uygulama kontrolü
- 01
Karakteristik, birim ve spesifikasyon sınırları güncel mi?
- 02
Ölçüm sistemi karar için yeterli mi?
- 03
Rasyonel alt grup ve örnekleme yapısı prosesi temsil ediyor mu?
- 04
Veri türüne uygun kontrol kartı seçildi mi?
- 05
Kontrol kartındaki özel neden sinyalleri araştırıldı mı?
- 06
Dağılım ve yöntem varsayımları doğrulandı mı?
- 07
Hesap yöntemi ile müşteri kabul kriteri açık mı?
- 08
Sonuç aksiyon ve izleme planına bağlandı mı?
Yeterlilik okuma çerçevesi
Formülü hesaplayın,
sonucu bağlamıyla yorumlayın.
İndeks seçimi ve yorumu; kullanılan değişkenlik tahmini, prosesin merkezlenmesi ve zaman içindeki davranışıyla birlikte açıklanmalıdır.
Kontrol kartıyla özel neden sinyallerini ve prosesin zaman içindeki davranışını inceleyin.
Veri yapısı, dağılım, alt gruplama ve müşteri şartına uygun değişkenlik tahminini belirleyin.
Cp, Cpk, Pp ve Ppk değerlerini kullanılan yöntem ve dönem bilgisiyle birlikte hesaplayın.
Merkezlenme, yayılım ve kararlılık bulgularını birlikte okuyarak izleme veya iyileştirme kararı verin.
Grup içi değişkenlikle tolerans genişliğini karşılaştırır; merkezlenmeyi göstermez.
Grup içi değişkenlik yanında ortalamanın en yakın spesifikasyon sınırına uzaklığını kullanır.
Gözlenen toplam değişkenlikle tolerans genişliğini karşılaştırır.
Toplam değişkenlik ve merkezlenmeyi birlikte değerlendirir.
Sık sorulan sorular
Merak edilenler
İyi bir Cpk değeri kaç olmalıdır?+
Tek bir evrensel değer yoktur. Kabul kriteri müşteri şartına, karakteristiğin riskine, proje aşamasına ve kuruluş yöntemine göre belirlenir. Değer kadar prosesin kararlı olması ve analiz varsayımlarının geçerliliği önemlidir.
Cpk, Cp'den büyük olabilir mi?+
Aynı veri ve aynı kısa dönem standart sapma yöntemi kullanıldığında Cpk, Cp'den büyük olamaz. Proses merkezdeyse eşit olabilir. Yazılımlar arasında farklı yöntemler seçilmişse görünen değerler karşılaştırılmadan önce hesap ayarları kontrol edilmelidir.
Kontrol kartı iyi görünüyorsa yeterlilik analizi gerekli midir?+
Kontrol kartı prosesin kararlılığını, yeterlilik analizi ise proses yayılımının spesifikasyonlarla ilişkisini gösterir. Proses kararlı fakat toleransa göre yetersiz olabilir; bu nedenle iki analiz farklı soruları cevaplar.
Ppk neden Cpk'den düşük çıkar?+
Ppk'nin kullandığı toplam değişkenlik; parti, vardiya, ayar veya zaman etkilerini içerebilir. Belirgin fark, prosesin uzun dönem davranışında ek değişkenlik olabileceğini düşündürür; neden saha verisiyle araştırılmalıdır.
Birincil kaynaklar
Resmî ve güvenilir
başvuru kaynakları.
Esra Kenger
ESS Kalite Danışmanlık Kurucusu, Yönetim Sistemleri Danışmanı ve Eğitmeni25+ yıllık sektör tecrübesiyle yönetim sistemlerinin kurulması, geliştirilmesi ve sahada uygulanması; denetim hazırlığı, süreç iyileştirme ve kuruma özel eğitim alanlarında kuruluşlara destek sağlamaktadır.
Proses verilerinizi doğru yöntemle birlikte değerlendirelim
Kapsam, mevcut durum ve hedeflerinizi kısa bir görüşmeyle netleştirelim.